- Máquina dobradeira de prensa pesada série YW para tubos de metal
- Máquina de corte semiautomática de alumínio ES550 para grandes perfis e tubos
- Máquina curvadora de tubos/tubos hidráulicos de alto desempenho da série NC L
- Lâmina de serra para corte de tubo de alta precisão
- Máquina formadora de extremidade de tubo principal automática de alta eficiência TM40 única
- Máquina de chanfrar tubo de cabeça única série EF PV2 para tubos de metal

material para formação de tubos: aplicações, critérios de seleção e orientações práticas
Data:Sep 17, 2026
Quando um fabricante nos pergunta sobre material para formação de tubo , geralmente respondemos com outra pergunta: o que você está tentando construir e quão apertadas são as curvas? O material que você carrega em uma dobradeira determina a vida útil da ferramenta, o tempo de ciclo, a qualidade da dobra e se a peça acabada passa na inspeção. Não existe um melhor material universal para a formação de tubos; existe apenas o material certo para um trabalho específico.
Por que a escolha do material é importante na conformação de tubos
A conformação de tubos abrange muitas operações: dobra rotativa, dobragem de rolos, corte, conformação de extremidades, chanframento e puncionamento. Cada processo interage com o material da peça de maneira diferente. Um tubo que dobra lindamente pode ser difícil de cortar corretamente. Uma liga que se forma sem quebrar pode retornar de forma tão agressiva que cada ângulo de curvatura precisa de compensação. Compreender o comportamento do material é a diferença entre uma produção tranquila e uma pilha de sucata.
Três propriedades são mais importantes: resistência ao escoamento, alongamento e endurecimento por trabalho. A resistência ao escoamento determina quanta força é necessária antes que o tubo comece a se deformar plasticamente. O alongamento indica até que ponto o material pode esticar antes de fraturar, o que é crítico para curvaturas com raios estreitos. O endurecimento por trabalho descreve a rapidez com que o material se torna mais resistente à medida que se deforma, afetando a capacidade de dobramento, o desgaste da ferramenta e o número de passes de conformação que você pode fazer.
Materiais Comuns para Formação de Tubos
Esses são os materiais que vemos com mais frequência nas oficinas de conformação de tubos, juntamente com o comportamento que você pode esperar de cada um deles.
| Materiais | Aplicações Típicas | Notas de formabilidade |
|---|---|---|
| Aço macio DOM 1020/1026 | Gaiolas, chassis, estruturas estruturais | Excelente escolha versátil; dobra previsivelmente com suporte de mandril |
| 4130 cromoly | Aeroespacial, automobilismo, estruturas leves | Forte, mas requer mais força e compensação cuidadosa de retorno elástico |
| Inox austenítico (304/316) | Processamento de alimentos, equipamentos médicos, obras arquitetônicas | O trabalho endurece rapidamente; precisa de máquinas potentes e boa lubrificação |
| Alumínio (6061, 6063) | Móveis, trocadores de calor, grades | Rachaduras facilmente em raios estreitos; escolha a têmpera e o mandril com cuidado |
| Cobre e latão | Encanamento, peças elétricas, itens decorativos | Macio e fácil de moldar, mas propenso a arranhões e ovalização |
| Titânio (Graus 2 e 5) | Implantes aeroespaciais, marítimos e médicos | Muito desafiador; precisa de ferramentas especiais e velocidades de curvatura lentas |
O aço macio, especialmente DOM 1020 ou 1026, continua sendo o material mais comum para conformação de tubos em trabalhos estruturais e automotivos. Ele dobra de forma previsível, mantém bem sua forma e responde consistentemente à flexão suportada por mandril. Para oficinas que produzem gaiolas de segurança, componentes de chassis e peças de equipamentos pesados, o aço DOM oferece o melhor equilíbrio entre resistência, ductilidade e custo.
Os aços inoxidáveis austeníticos como 304 e 316 são populares no processamento de alimentos, equipamentos médicos e projetos arquitetônicos. Eles resistem à corrosão e têm boa aparência, mas endurecem agressivamente. Um tubo inoxidável que foi parcialmente dobrado torna-se mais duro e mais forte na zona deformada, aumentando a força necessária para o resto da dobra e acelerando o desgaste da ferramenta. Matrizes limpadoras de alumínio-bronze e lubrificante de alta qualidade são essenciais para curvas de aço inoxidável limpas.
Ligas de alumínio como 6061-T6 e 6063-T52 são leves e fáceis de usinar, razão pela qual dominam indústrias como moveleira, AVAC e grades arquitetônicas. No entanto, eles quebram mais facilmente em raios estreitos. A condição de revenido é crítica: um revenido T6 totalmente endurecido tem muito menos alongamento do que um revenido T52 ou O. Se precisar de curvas apertadas no alumínio, escolha um temperamento mais suave e use um mandril com esferas suficientes para apoiar a parede interna.
Propriedades materiais que impulsionam o comportamento de conformação
Força de rendimento e retorno elástico
Springback é a recuperação elástica do tubo após a remoção da carga de flexão. Cada material retorna em um grau diferente. Materiais de alta resistência, como cromoly 4130 e titânio, recuam muito mais do que o aço-carbono, portanto, a matriz de dobra deve dobrar o tubo em um ângulo que compense a recuperação. As modernas máquinas curvadoras de tubos CNC lidam com isso com compensação programável, mas cada lote de material ainda precisa de verificação.
Alongamento e raio mínimo de curvatura
O alongamento determina o quão firmemente um tubo pode ser dobrado antes que a parede externa se rompa. Como regra, quanto mais duro o material, maior deve ser o raio mínimo da linha central em relação ao diâmetro do tubo. Um tubo de aço macio geralmente pode ser dobrado em um raio apertado de 1,5 vezes o diâmetro externo, enquanto um tubo de alumínio ou titânio de alta resistência pode exigir 3 vezes o diâmetro ou mais. O afinamento da parede por fora e o enrugamento por dentro são os dois modos de falha a serem observados.
Endurecimento por trabalho e desgaste de ferramentas
Materiais que endurecem rapidamente, sendo o aço inoxidável e o titânio os exemplos clássicos, desgastam as ferramentas mais rapidamente e exigem mais potência da máquina. Ao selecionar um material para conformação de tubos, leve em consideração o custo de manutenção de ferramentas e a necessidade de fixação robusta. Uma dobradeira CNC para serviços pesados com controle servo-hidráulico é uma combinação muito melhor para esses materiais do que uma máquina para serviços leves.
Materiais de ferramenta: combine a ferramenta com o tubo
A ferramenta que entra em contato com o tubo muitas vezes decide se um material difícil pode ser formado com sucesso. Para a maioria dos trabalhos de dobra de tubos em aço carbono, as ferramentas de liga de aço são a melhor escolha porque resistem ao desgaste e mantêm sua precisão dimensional durante longos ciclos de produção. Mas quando a peça de trabalho é ferrosa, inoxidável ou titânio, a pressão entre a ferramenta e o tubo pode causar escoriações e arranhões. Nesses casos, as ferramentas de alumínio-bronze para matrizes alisadoras e mandris reduzem o atrito e protegem a superfície do tubo.
Mandris cromados são outra opção comum. Eles oferecem baixo atrito para dobrar tubos de alumínio, cobre e bronze e duram bem na produção de alto volume. A chave é combinar o material da ferramenta não apenas com a peça de trabalho, mas também com a sua estratégia de lubrificação e a capacidade de potência da máquina.
Escolhendo a máquina certa para sua mistura de materiais
Depois de compreender o material para a formação do tubo, o próximo passo é combiná-lo com o equipamento certo. Tubos de paredes pesadas em aço de alta resistência exigem uma dobradeira CNC totalmente automática com potência servo-hidráulica e um eixo de mandril que possa suportar cargas elevadas. Tubos de parede fina de alumínio e aço inoxidável exigem controle preciso do mandril e velocidades de curvatura consistentes para evitar rugas e ovalização.
 Máquina curvadora de tubos CNC totalmente automática SB-219CNC com controle servo-hidráulico Este dobrador de tubos totalmente automático possui três eixos programáveis, servo motores e um PLC com tela sensível ao toque, suportando modos hidráulicos e CNC para curvas precisas e repetíveis em vários materiais. Ver Produto →
Para oficinas que dobram uma ampla variedade de materiais, uma máquina com compensação de raio programável e capacidade de múltiplos raios economiza horas de configuração. Nossos clientes em fabricação automotiva alternam rotineiramente entre aço-carbono, alumínio e aço inoxidável em um único turno. A chave do seu sucesso é uma máquina que armazena os parâmetros de dobra para cada material e tamanho de tubo.
O corte e a conformação final também dependem do material
A dobra não é a única operação em que o material é importante. Cortar um tubo de forma limpa e sem rebarbas excessivas requer uma velocidade da lâmina e uma taxa de avanço adequadas à dureza do material. O alumínio, por exemplo, corta rapidamente, mas tende a formar uma borda postiça na lâmina, enquanto o aço inoxidável requer velocidades mais lentas e mais refrigeração.
 Máquina de corte de tubo de alimentação servo automática série CNC Máquina de corte com serra circular automatizada com controle PLC, fixação e avanço hidráulicos, capaz de cortes sem rebarbas em aço carbono e aço inoxidável, com acessórios multitubos e operação com baixo ruído. Ver Produto →
A conformação final, que inclui redução, expansão e conformação a frio da extremidade do tubo, é igualmente sensível ao grau do material. Um material com bom alongamento pode ter seu diâmetro reduzido em vários milímetros em um único movimento. Em vez disso, um material quebradiço ou endurecido pode rachar. As máquinas formadoras de topo hidráulicas com curso e velocidade ajustáveis proporcionam o controle necessário para se adaptar a cada material.
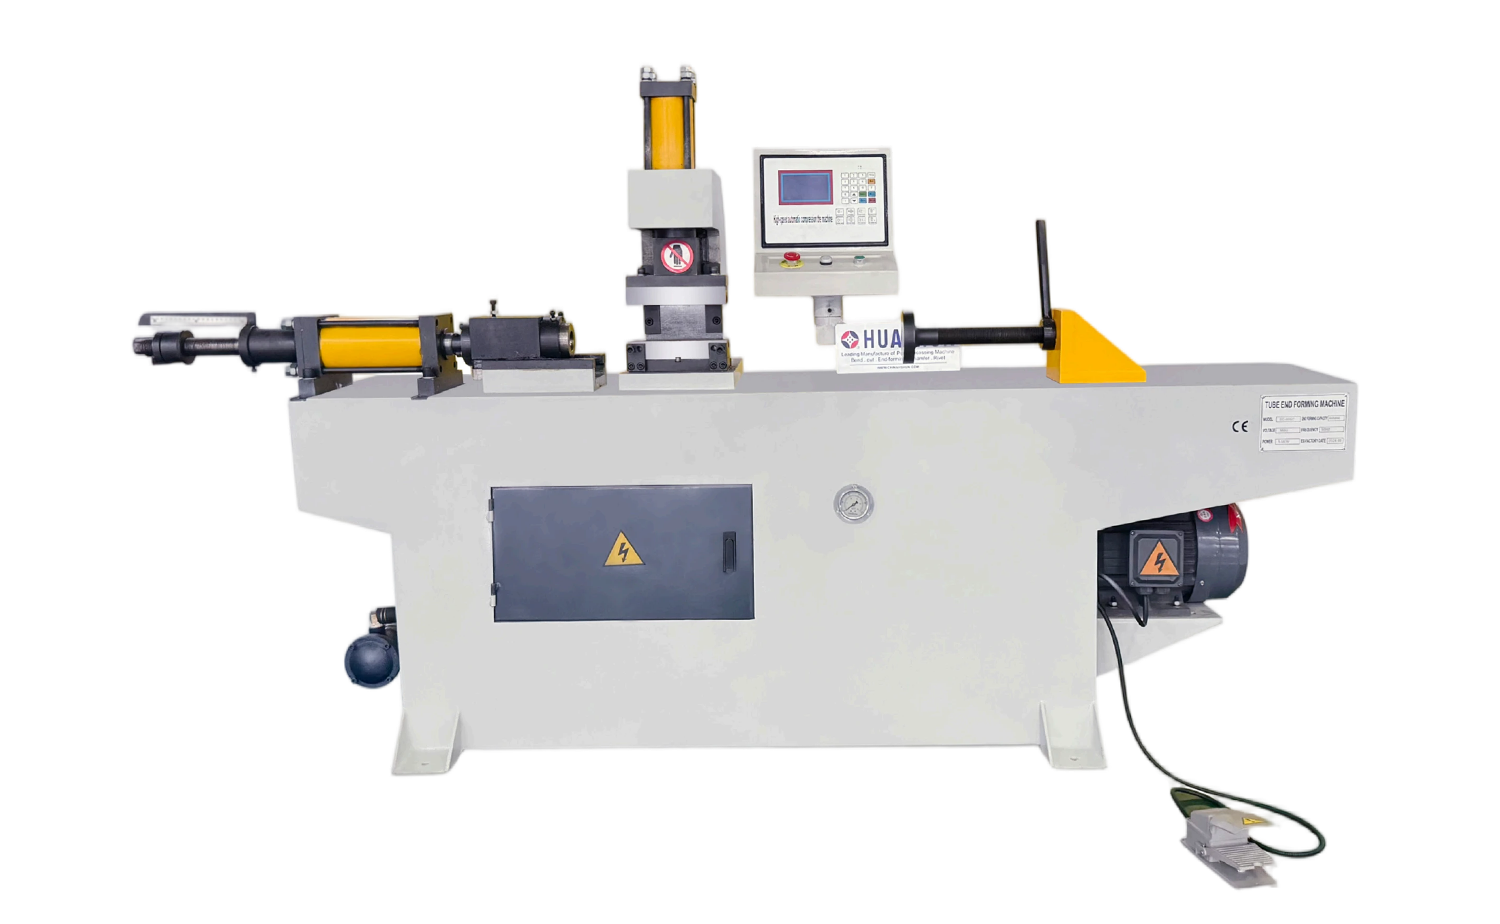 Máquina formadora automática de extremidade de tubo de cabeça única TM40 Uma máquina formadora de extremidades hidráulica com tela sensível ao toque PLC, que oferece modos automáticos ou manuais e formatos versáteis de matrizes para redução, expansão e conformação a frio de extremidades de tubos na produção de alto volume. Ver Produto →
Para produção de alto volume, um formador automático de extremidade de cabeçote único com o conjunto de matrizes correto produz resultados consistentes em lotes grandes. Seja qual for o material que você escolher, teste seu material e ajuste a velocidade de conformação e a lubrificação antes de iniciar a produção completa.
Dicas práticas para selecionar material para conformação de tubos
- Verifique sempre o certificado do material. A resistência ao escoamento e o alongamento variam de um lote de aquecimento para outro.
- Execute testes de dobra antes da produção. Uma pequena amostra com o ferramental real revela retorno elástico, enrugamento e adelgaçamento da parede.
- Combine a têmpera com o raio de curvatura. Para curvas apertadas, escolha um temperamento mais suave e trate termicamente após a formação, se necessário.
- Use lubrificação generosamente para aço inoxidável e titânio.
- Mantenha um registro de lotes de materiais e configurações de máquinas para que pedidos repetidos comecem com parâmetros comprovados.
- Fale com o seu fornecedor de máquinas com antecedência. Um fabricante experiente de equipamentos formadores de tubos pode recomendar configurações de ferramentas e máquinas para sua mistura de materiais.
O material é a base de toda operação bem-sucedida de formação de tubos. Ao compreender como a resistência ao escoamento, o alongamento e o endurecimento influenciam o processo, e ao combinar o material com a máquina e as ferramentas corretas, você pode obter qualidade de dobra consistente, vida útil mais longa da ferramenta e menos peças rejeitadas. Se você está avaliando um novo material para conformação de tubos e deseja orientação sobre configuração do equipamento, entre em contato com nossa equipe. Provavelmente já o dobramos antes ou conhecemos alguém que o fez.
Artigos recomendados


Direitos de autor© 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Todos os direitos reservados.
Fabricantes de máquinas formadoras de tubos de precisão personalizadas